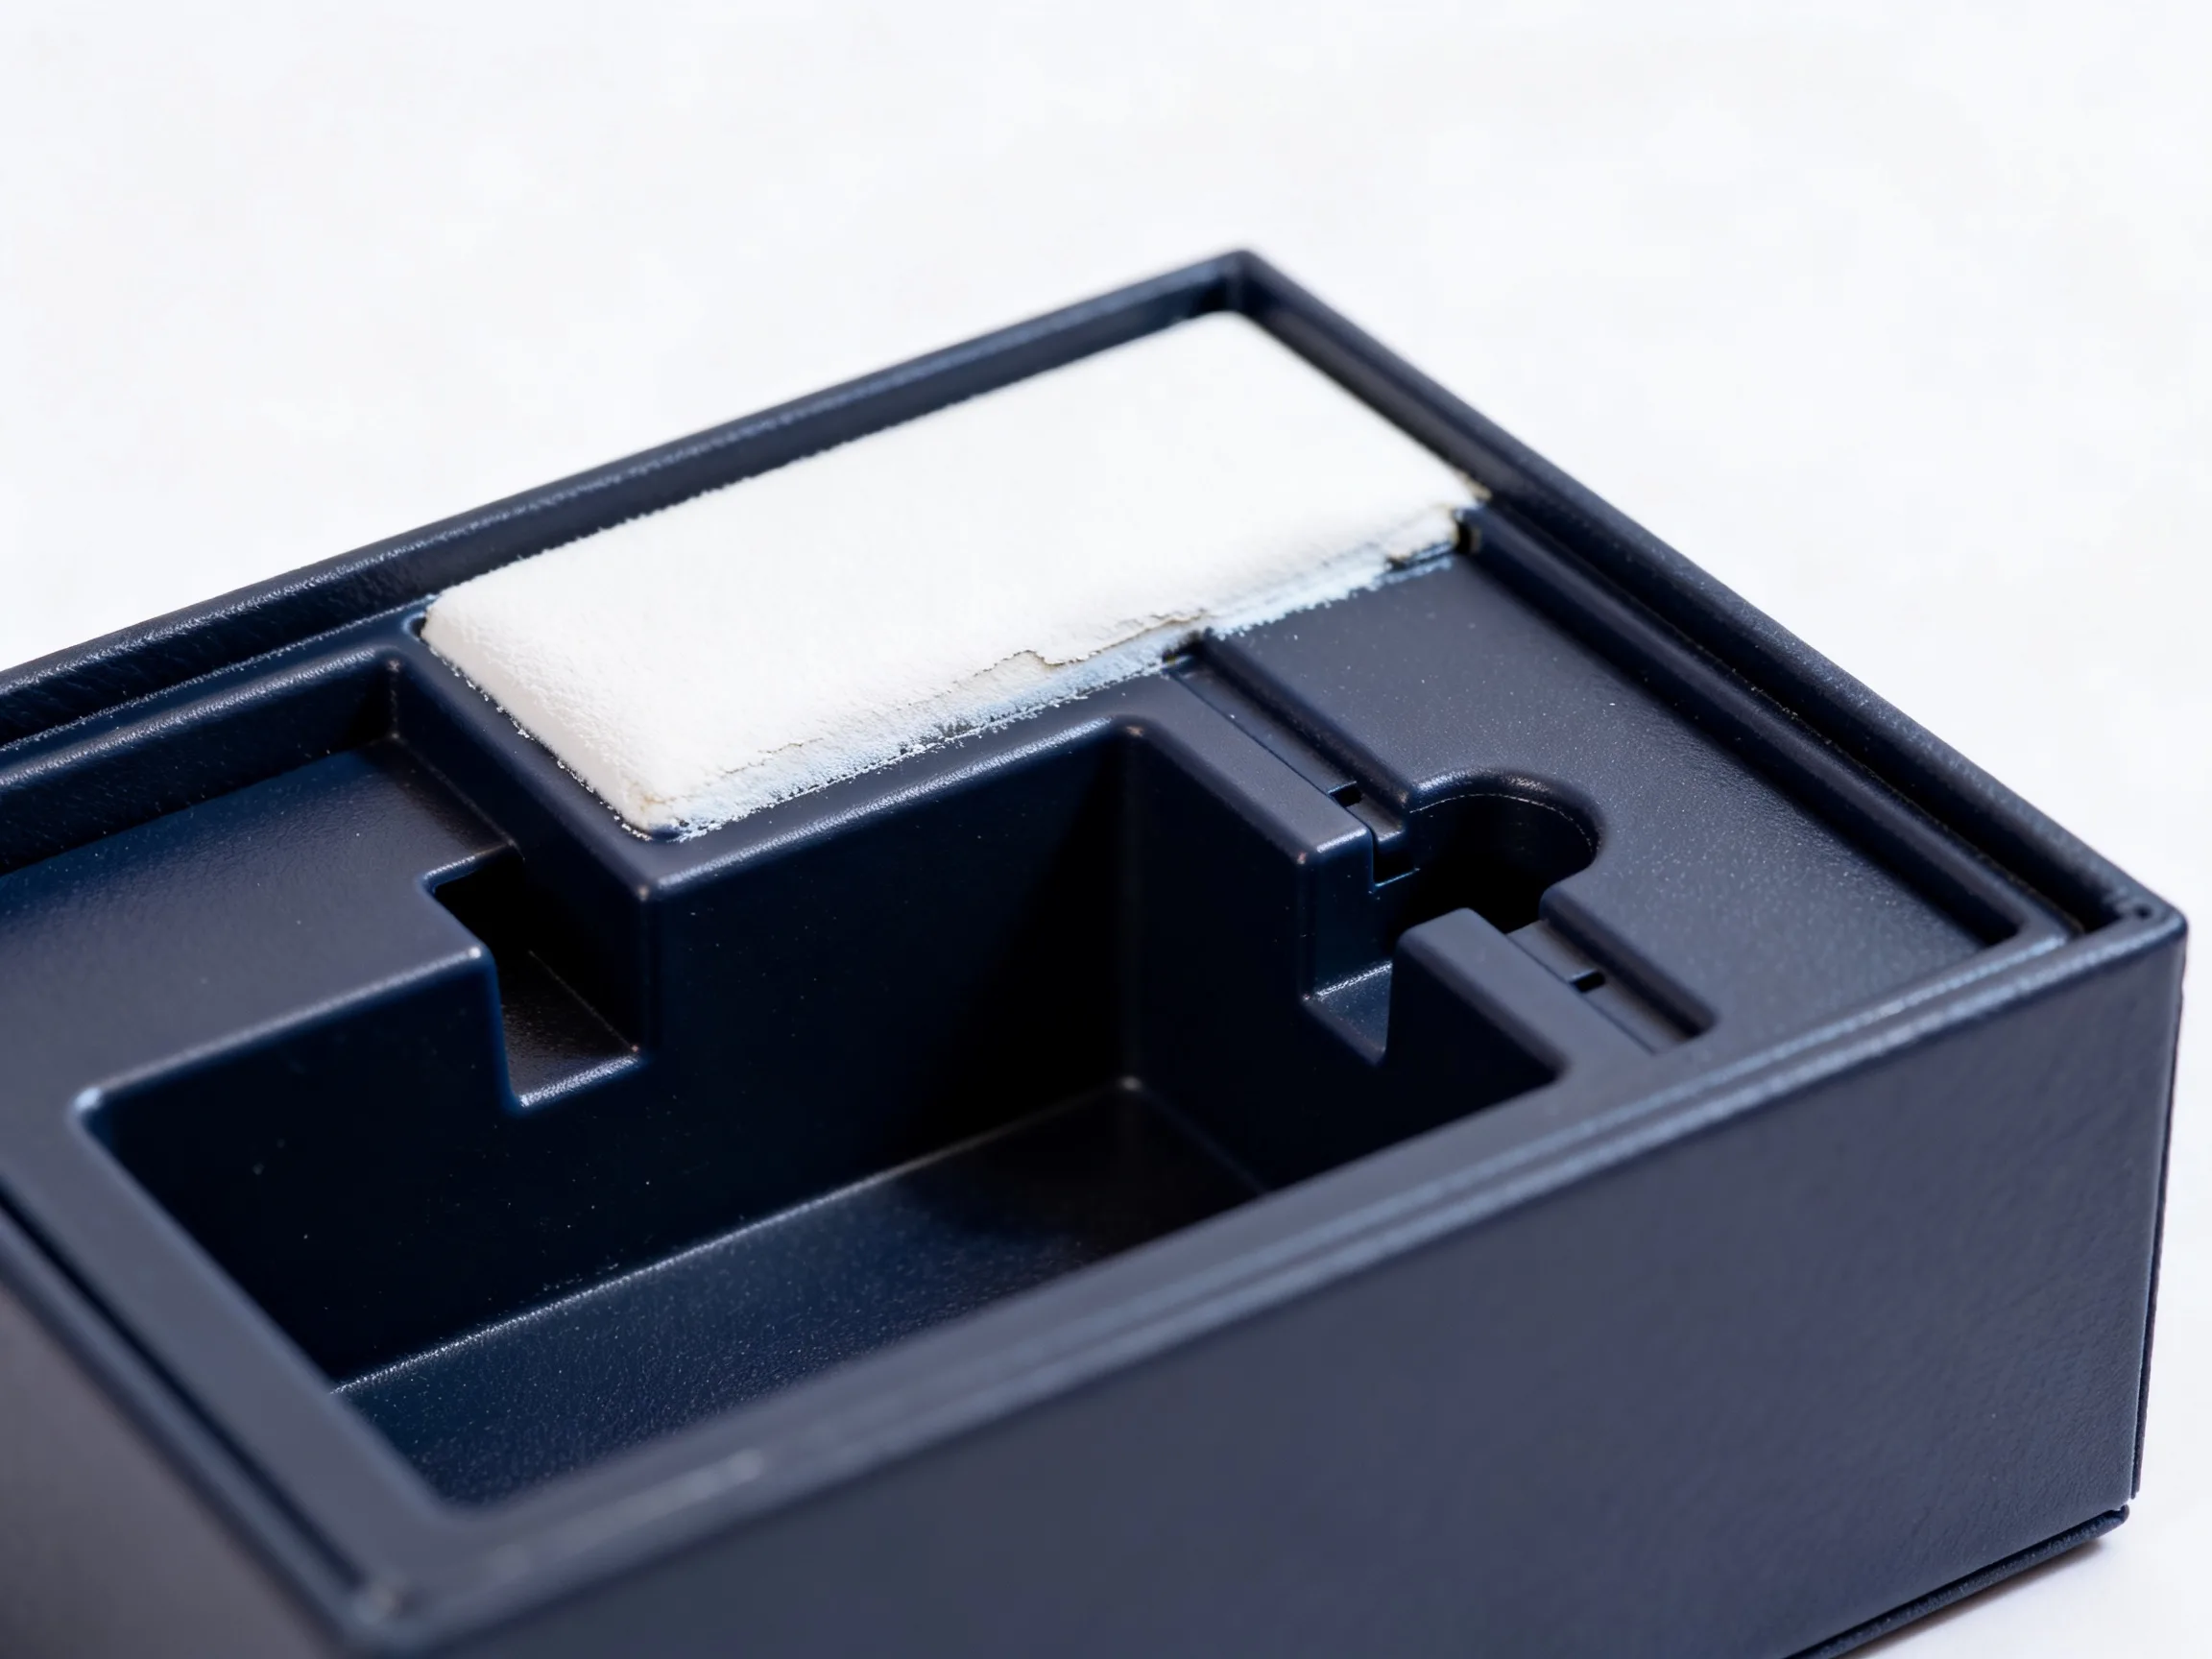
首饰盒用PC/ABS料做深腔结构脱模时容易顶白,核心解决思路是“把顶出力从硬顶变成软推”,具体调参顺序为:先升模温与料温、再降保压与顶出速度、最后优化模具顶针布局。
PC/ABS合金料兼顾了聚碳酸酯的刚性和ABS的成型性,在化妆品包装、首饰收纳这类对表面质感要求高的产品上用得很多。但深腔结构一加上,脱模那一下就成了“生死关”。顶白,说白了就是顶针在制品还死死抱着前模芯的时候强行把它推下来,局部应力超过了材料屈服强度,表面就留下白痕。这种痕迹一旦出现,回料都没法补,只能报废,行业里的良品率压力大多来自这里。
以下内容基于注塑行业多年实操经验,按影响权重从大到小排列,每一条都可以直接拿到机台上验证。参数设定需要结合具体机台吨位、模具水路设计、以及所用PC/ABS牌号来微调,但方向不会错。
顶白问题的根源与优先级判断
深腔首饰盒的脱模难点在于“包紧力”特别大。腔体深,料流包裹在型芯上的面积就大,冷却收缩后型芯被抱死的力是浅腔件的数倍。而盒壁又薄,顶针能接触到的筋位底部往往强度有限。这两头一挤,顶白就找上门。
首先确认一个前提:模具脱模斜度至少要有3度以上。如果斜度不够,调任何注塑参数都是无用功。行业共识指出,深腔件每增加0.5度脱模角,脱模力可降低相当大的比例。首饰盒内腔如果是直身或斜度小于1度,那最先要改的是模具,而不是机台参数。
确认斜度没问题后,再按以下顺序排查。多数情况下,模温不够才是顶白的隐形元凶,但大多数人第一反应是去调顶出速度,这顺序反了。
参数调整第一步:从模温和料温找突破口
模温是深腔PC/ABS脱模的第一道闸门。PC组分要求模温不能低于80℃,ABS组分则在水温60℃以上就能良好成型。但深腔件需要的不是“及格线”,而是“舒适区”。
把模温机设定从常见的60℃提到90℃~100℃之间,效果往往立竿见影。理由在于:模温高了,料在型腔内冷却速度变慢,制品脱模时的实际温度更高,热收缩尚未完全发生,包紧力自然下降。这就像冬天脱毛衣和夏天脱毛衣的区别——热的时候衣服松,好脱。
具体操作路径:
- 将冷冻水温设定调至95℃,等待模温机实际回水温度稳定后再开始调其他参数
- 摸一下模具分型面附近,手感应当温热但不烫手(约50℃左右手持感觉)
- 观察连续生产5模后,顶白是否从“每模都有”变成“偶尔出现”
料温方面,PC/ABS常用料筒温度设定在250℃~270℃之间。如果现有机台设定在偏低区间,建议向中上限靠拢。但不能一次加太多,每半小时上调5℃,观察制品表面是否有银丝或发黄——那是PC分解的前兆。
首饰盒模具顶白怎么解决:实测常用参数区间
下表是常见PC/ABS首饰盒深腔件在正常生产中的参数参考区间,可以用来对照自己的机台设定:
| 参数项 | 常规设定 | 深腔件推荐值 | 顶白时优先调整方向 |
|---|---|---|---|
| 模温 | 60-80℃ | 90-100℃ | 先升模温 |
| 料温 | 250-270℃ | 260-280℃ | 微升(防分解) |
| 保压压力 | 80-120MPa | 60-80MPa | 大幅下降 |
| 保压时间 | 3-5秒 | 1.5-3秒 | 缩短 |
| 顶出速度 | 30-50mm/s | 15-25mm/s | 明显放慢 |
| 冷却时间 | 20-30秒 | 25-40秒 | 适当延长 |
保压与冷却:压力分配决定了残余应力
深腔件的顶白不光是“脱模那一刻”的问题,保压阶段就把应力埋下了。保压压力过大,PC/ABS分子链在高压下被强行定型,脱模后内应力像绷紧的弦,顶针一碰就释放出来,表现为白痕。
把保压压力降下来,是这几项调整中对良品率贡献最直接的。多数情况下,首饰盒深腔壁厚不超过2.5mm,这种薄壁件不需要高压保压来补缩。从120MPa降到70MPa,缩水风险几乎不增加,但顶白概率能降一大截。
保压时间同样需要收缩。行业内常见误区是“保压时间越长越实”,但深腔件恰恰相反。保压太长,料在高压下填充了更多分子链取向,径向收缩差异变大。尝试把保压时间从4秒收到2秒以内,同时观察盒底边缘有无凹痕——只要不缩水,就大胆往下压。
冷却时间的思路跟模温一致:让制品在模腔里“多待一会儿”,等它把收缩应力释放完再出去。但这里有个矛盾点——冷却时间长了,生产效率就下来了。折中办法是设定在25~35秒区间,不做极限压缩,用多出来的几秒换取稳定良率,整体成本反而更低。
顶出参数的精细调节
模温和保压处理完之后,调顶出才有意义。顶出相关的旋钮只有两个:速度和位置。
速度慢下来,白痕几乎减半。这是顶白问题上最直观、见效最快的一步。顶出速度从默认的40mm/s调到20mm/s左右,顶针推入料件的过程从“撞”变成“缓缓推”,塑料局部应力峰值大幅减小。质地稍软的ABS组分也会在这时发挥作用——它比纯PC更能吸收顶出力。
位置方面,建议第一步先设定到总顶出行程的70%。剩下的30%用第二段顶出,速度再放慢一半。两级顶出可以很好地缓冲深腔件边脱模边冷却的受力过程。
顶针动作还有个细节:顶出开始前让模具先开模到位,等待延时0.5秒。这个“等待”让制品在空气中微收缩,脱离型芯稍微松了一点点,再顶就顺了。很多老师傅说的“开模后顿一下再顶”,说的就是这个位置。
首饰盒厂生产调试中的常见取舍
实际工厂里没有“完美”参数,只有“够用”的参数。有几个取舍经常要当场拍板:
- 模温升高后周期变长,产量从每分钟2.5件掉到2.2件,但良率从不足八成提到接近全检通过,这笔账划算得多
- 顶出速度放慢后顶针接触时间变长,顶针会不会在制品表面留下印痕?解决办法是增大顶针直径或数量,而不是牺牲速度
- 保压降下来后,边缘飞边是否增加?如果原先飞边就不多,几乎不用考虑这个问题;如果原本飞边较重,说明锁模力不足,与保压无关
模具侧结构与顶针布局的二次优化
注塑参数调到极限后如果有瓶颈,必须把目光移回模具本身。深腔首饰盒的模具设计,顶针布局是有讲究的。
原则是:多根小顶针优于少数几根大顶针。单位面积受力越小,局部应力越难超过屈服点。行业内经验是,顶针直径每减小一档,同等压力下制品表面受压强就降低不少。
具体可落地的操作包括:
- 在盒底筋位根部加装扁顶针或司筒,增加顶出接触面积
- 顶针头部R角从R0.5加大到R1.0,让接触应力分布更均匀
- 深腔侧壁增加0.005mm~0.01mm的局部咬花蚀刻——这不是装饰,是减小侧壁摩擦面积、破坏真空吸附的常用手段
- 如果条件允许,在型芯上加设气阀,顶出前先顶入0.1MPa压缩空气破坏真空——这是解决深腔抱紧力的终极方案
这套手段实施后,顶出力本身并未变大,但让力量分布得更均匀,尖峰应力消失,顶白自然无从谈起。
苏州及周边工厂调试实例参考
以苏州一带做首饰盒代工的常见情况为例,这里的模具厂和注塑厂配合紧密,试模周期短。当地机台多为海天或震雄的120T~180T设备,配模温机是标配。
有一类典型情况是:客户拿来的首饰盒旧的302不锈钢模具,深腔45mm,壁厚1.8mm,PC/ABS比例7:3,机台设定模温70℃、保压100MPa、顶出速度50mm/s,每模出来必然顶白。
按上述顺序调一遍之后,模温升到95℃,保压降到70MPa,顶出速度降到20mm/s,冷却加到30秒。前后用了不到两小时,顶白从每模必出变为零出现。这类场景在长三角中小型注塑厂里很典型,参数方向上具有共性参考价值。
Q&A:首饰盒PC/ABS深腔脱模顶白常见问答
Q1:首饰盒抽拉盒脱模顶白怎么调参数?
抽拉盒结构与翻盖盒压力点分布不同,但调参逻辑一致。优先将模温设置在90℃以上,缩短保压时间至2秒以内,同时把顶出速度下调至20mm/s以下。若仍顶白,检查抽拉方向侧壁脱模斜度,建议至少增加到4度,并对抽拉方向两侧加装辅助顶块分散顶出力。
Q2:PC/ABS材质顶白和顶爆有什么区别,怎么判断?
顶白是表面局部发白但制品未破损,属于应力集中导致的塑性变形,通常在表层0.1mm~0.3mm深度内。顶爆是制品边缘或筋位根部出现裂纹甚至断裂。判断方法:用指甲划过白痕区域,若有凹感说明已接近顶爆边缘,必须回退到保压和顶出速度上找解决方案。多数情况下,顶白是顶爆的前奏,不可放任不管。处理得当的情况下,顶白可在后续放置24小时内部分恢复,但恢复程度不稳定,不建议依赖自然恢复来覆盖缺陷。